

Nýjustu vörur


Hafðu samband við okkur
Bæta við: Nr.21, D Svæði Jingjinluji Iðnaður Park, Xingfu Vegur, Dezhou Borg, Shandong, Kína
Whatsapp/Wechat: +8615165964868
SKYPE: susanleeguobin
Netfang: dzguanlu@dzguanlu.com
Opinber vefsíða: www.dzgljc.com
Hvað er Deep Hole Tools
Djúpholaverkfæri eru sérhæfð borunar- og vinnslutæki sem eru hönnuð til að búa til holur með dýpt sem er verulega meira en þvermál þeirra. Þessi verkfæri eru hönnuð til að viðhalda nákvæmni, beinu og yfirborðsgæði í djúpum holum, sem getur verið krefjandi vegna langra verkfæralengda og kraftanna sem taka þátt.
Af hverju að velja okkur
Sterk vinnsluaðstaða
Þýskaland Heckert járnbrautarkvörn til að tryggja nákvæmni vélrúmsins. Kínverska fræga vörumerkið Planner, VMC, fræsivél, leiðinleg vél, rennibekkir.
Öflugur tæknimaður og reyndur samsetningarteymi
Landsfræg tækniteymi eru í verksmiðjunni okkar, sem eru góðir í að hanna sérsniðnar djúpholavélar, þungar djúpholavélar og háar sjálfvirkar djúpholavélar.
Frábær þjónusta eftir sölu
Þú getur fundið okkur hvenær sem er.7x24hours svarkerfi. Sama fyrirspurn um nýja vél eða eftir þjónustu fyrir selda vél, teymi okkar verður svarað innan 7 klukkustunda. 《Vélgæðatryggingarsamningur hraðboði og 《Þjónustusamningur eftir sölu verður undirritaður.
Einhliða lausn
Bjóða viðskiptavinum bestu lausnina. Svaraðu öllum efasemdum fyrir viðskiptavini, gefðu upp myndir, myndbönd af vélinni.
 Hot Sales BTA Deep Hole Drilling Head
Vörulýsing Gerð nr .: Djúpur holur bora höfuð Hreyfing Aðferð: Contour Control Tölulegar Control: CNC / MNC Vörumerki: Guanlu Uppruni: Kína Process Notkun: Metal-Skurður CNC Machine Tools Control
Bæta við fyrirspurn Burnishing Tools
Brennandi verkfæri Sameinuðu skive-brennandi tólið getur unnið á sívalningslagum rörum og öðrum vinnustöðum á stuttum tíma og hægt að meðhöndla þær í einni aðgerð. Notkun véla-ákveðið
Bæta við fyrirspurn Deep Hole Boring Tools
Djúpur holur bora verkfæri BTA bora höfuð tilheyrir innri flís bora höfuð. Það samanstendur af skúffu líkama, leiðarlykill, blað og skrúfu (Ef gatþvermálin er meiri en Ø65 mm nær það einnig til baka
Bæta við fyrirspurn Samsett Skive Burnishing Tool
Sameinað skive-brennandi tól Samsettur skive-brennandi tól getur unnið á sívalningshólkum og öðrum vinnustöðum á stuttum tíma og hægt er að vinna það í einum aðgerð. Þar sem skrap og veltingur getur
Bæta við fyrirspurn BTA Bore Head
BTA bora höfuð BTA bora höfuð tilheyrir innri flís bora höfuð. Það samanstendur af skúffu líkama, leiðarlykill, blað og skrúfu (Ef gatþvermálin er meiri en Ø65 mm nær það einnig til baka baklítið).
Bæta við fyrirspurn Honing Head
Honing höfuð Honing höfuð okkar eru notaðir til að djúpa holu klára til að bæta yfirborðsmeðferð á workpiece. Honing höfuðið getur gróft eða klára holuna eða frábær ljúka. Fyrir verkstykki með
Bæta við fyrirspurn Roller Burnishing Tools
Roller burnishing tools Sameinuðu skive burnishing tól geta unnið sívalur rör og önnur workpieces á stuttum tíma, og hægt er að vinna í einni aðgerð. Þar sem skrap og veltingur getur aðeins unnið í
Bæta við fyrirspurn
Helstu eiginleikar og gerðir djúpholaverkfæra eru:
Byssuæfingar:Þetta eru algengustu gerðir djúpholabora, sem einkennist af einhljóða hönnun með innri kælirásum. Byssuborvélin er með snúningsbor í annan endann og mjókkaðan skaft sem veitir stöðugleika. Kælivökvi er afhentur í gegnum borann á skurðarsvæðið undir þrýstingi.
Leiðinlegir barir:Notaðir til að stækka núverandi göt í nákvæmar stærðir, leiðindastangir eru langar, mjóar stangir sem styðja skurðarverkfærið á endanum. Þær eru oft notaðar í CNC vélar og hægt er að útbúa þær með ýmsum gerðum skurðarinnskota.
Djúpholaboranir (DHDs):Svipað og byssuæfingar en með mörgum flautum, eru DHDs notaðir fyrir göt með minni þvermál. Þau geta verið einvörp eða fjölvör, þar sem hið síðarnefnda veitir betri flísarýmingu.
Ör djúpholaboranir:Þetta eru sérstaklega hönnuð til að búa til mjög litlar djúpar holur með nákvæmni. Þau eru oft notuð í læknisfræði og geimferðum.
Útdráttaræfingar:Þessi verkfæri eru með útkastarbúnaði á skaftendanum til að fjarlægja spón sem myndast við borun. Þetta er mikilvægt til að viðhalda hreinleika holanna og koma í veg fyrir að verkfæri brotni.
Skrældarar:Peeler borar eru notaðir til að búa til göt með sléttri áferð og lágmarks mjókkun. Þeir eru með einstaka hönnun með þyrillaga flautu sem vefur utan um líkama borsins og flagnar af spónum þegar hún sker.
Djúpholaverkfæri verða að vera nákvæmlega hönnuð til að takast á við áskoranir við djúpholaborun, svo sem flísarýmingu, beygingu verkfæra og hitafjarlægingu. Rétt smurning og kæling eru mikilvæg til að koma í veg fyrir slit á verkfærum og tryggja heilleika vinnustykkisins. Sérhæfðar djúpholaborunarvélar eru oft notaðar til að veita nauðsynlega stífni og stjórn meðan á vinnsluferlinu stendur.
Innsýn í BTA djúpholaborun
BTA sjálfstýrandi borunarferlið getur unnið boranir frá 18 mm í þvermál með hlutföllum lengdar og þvermáls allt að 100 eða meira.
"BTA ferlið - einnig þekkt sem einrörakerfið eða STS - nær yfir djúphola solid borhausa, togborunar- og mótborunarhausa, þrepa og form leiðinleg verkfæri og trepanning höfuð."
Þessar mismunandi gerðir verkfærahausa - hver um sig veitir skilvirkari djúpholaframleiðslulausn en hefðbundnar boranir og boranir - þarf að stilla og beita á viðeigandi hátt til að ná sem bestum árangri og þess vegna stofnaði BTA umsóknarmiðstöð sína.
Mr Barker segir: "Vegna stillingar og gatastærðar getu krefst BTA boranir meira afl en byssuboranir; og á meðan bæði bora úr föstu formi, nota háþrýstikælivökva til að smyrja skurðsvæðið beint og tæma spón frá hausnum á borinn, það er áberandi munur á hönnun byssuborvélar og BTA verkfæris.
Byssuborun notar verkfærahaus úr solid karbít sem er lóðað á rör, þar sem kælivökva er dælt undir þrýstingi að skurðbrún verkfærahaussins.
Spónar eru tæmdar í gegnum djúpa V-laga flaut í borhausnum sem nær til baka meðfram ytra byrði rörsins á milli borsins og boraðs hluta vinnustykkisins.
„BTA kerfið er með stífan borhaus - með annað hvort lóðuðu solid-karbíð eða vísitöluinnskotum - sem er festur við burðar- og fóðurrör.
„Kælivökva er dælt undir þrýstingi að skurðbrúninni á milli ytra hluta rörsins, skurðarhaussins og nýstofnaðs holunnar í vinnsluefninu.
"Þessi þrýstingur þvingar til að spónarnir skolast aftur í gegnum borhausinn, rörið og vélsnælduna til að safna. Í bæði BTA og byssuborakerfum styðja stýripúðar í borhausnum skurðaðgerðina, sem gerir kleift að beita stöðugum matarhraða. beinar og kringlóttar holur í nákvæmri stærð með háum yfirborðsfrágangi sem á að ná."
Stöðugleiki í vinnslu
Mr Barker heldur áfram að útskýra að vegna þess að spónar eru tæmdar í gegnum innri holu BTA borhaussins og -rörsins, þá er ekki þörf á riftun eða grópum; þetta veitir stærra þversnið verkfæra sem eykur stífleika og þar með stöðugleika við skurðaðstæður.
Á sama tíma er dráttarborun BTA-undirstaða ferli sem notuð er til að stækka nákvæmlega núverandi gegnum holur til að viðhalda - til dæmis - stöðugri veggþykkt, umburðarlyndi eða yfirborðsáferð.
Ferlið notar spenntan BTA-borhaus en með slitpúðunum á undan skurðarinnleggunum, þannig að hægt er að draga skurðarverkfærið aftur í gegnum vinnustykkið.
Counterboring er áhrifarík notkun á BTA tækni til að opna núverandi forboraðar holur. Hér getur BTA borhausinn náð nákvæmari þvermál eða sammiðju borholu - eða veitt viðbótareiginleika eins og legu eða olíuþéttingarþvermál.
Þó að hægt sé að nota byssuboranir til að véla holur allt að 0,5 mm í þvermál, byrja BTA göt á 18 mm vegna stærðarinnar sem þarf fyrir borrörið; og eins og áður hefur komið fram, víkkar notkun hausa í trepanning-stíl út BTA-hugmyndina til að bora þvermál allt að 1,000mm.
Greiðsluaðgerðin framleiðir einnig miðlægan kjarna efnis sem hægt er að nota til að búa til fleiri íhluti og það er sérstaklega hagkvæmt þegar unnið er með hágæða efni.
BTA borhausar eru stærri í þvermál en stífa rörið sem þeir eru skrúfaðir í.
Þar að auki þýðir smíði verkfærsins að hægt er að bora það til að bora erfið efni eins og framandi stálblendi og ryðfríu stáli - og með skarpskyggni sem er margfalt meiri en hefðbundnar borgerðir.
Hvað er BTA Drilling
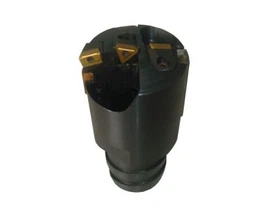
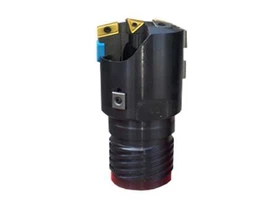
BTA stendur fyrir Boring and Trepanning Association, sem eru upphafsmenn þessarar aðferðar við djúpholaborun. BTA borunarferlið, einnig þekkt sem STS eða stakrörskerfi, krefst framboðs af háþrýstikælivökva og notar borhaus sem festur er við endann á holu borrörinu.
Í þessari boraðferð er háþrýstikælivökvi þvingaður í gegnum svæðið milli nýboraða holunnar og ytra yfirborðs borrörsins (einnig þekkt sem „olíuherbergi“). Til að auðvelda þetta er þrýstihaus notað til að koma fyrir háþrýstiþéttingu á milli inngangshliðar vinnustykkisins og stýrisins. Rennsli kælivökva veitir ekki aðeins smurningu á borhausinn meðan á skurði stendur heldur þvingar málmflögurnar til að flæða út um innra þvermál rörsins og síðan út um vélsnælduna. Vegna þess að spónar eru tæmdar í gegnum innra hlutann í stað ytra byrðis, þarf borrörið ekki neina tegund af rifu eða grópum til að flytja flísina í burtu. Þverskurðurinn sem myndast eykur stífleika kerfisins, sem gerir það kleift að ná hlutföllum dýpt og þvermál umfram 100.
Borhausinn framkvæmir raunverulegan málmflutning. Hann samanstendur af stýripúðum og innskotum úr karbítskurðarverkfærum, sem gefur sumum borhausum útlit sem er ekki ósvipað og á yfirborðsfresi. Borhausinn skrúfast á endann á borrörinu og er alltaf stærra í þvermál en borrörið. Athugið að lágmarksholþvermál fyrir BTA er 20 mm vegna lágmarks mögulegrar stærðar borrörsins.
BTA borun er frábrugðin byssuborun að mörgu leyti. Til dæmis, í BTA borun, streymir háþrýstikælivökvinn út fyrir verkfærið og ber flísina í burtu í gegnum verkfærið að innan; í byssuborun flæðir kælivökvinn inn í verkfærið og ber flísina í burtu meðfram ytra yfirborðinu. Í byssuborun er verkfærið rifið eða með djúpri V-gróp skorinn í til að aðstoða við að flytja burt spóninn, en í BTA borun er þess ekki þörf, sem gerir kerfið stífara og aðlagað að skera holur með hærri dýpt og þvermál hlutföllum . Einn af kostum BTA borunar umfram byssuboranir er að borhausinn er með skurðarverkfærainnskotum, sem gerir það auðveldara að skerpa skurðflöt innlegganna (eða skipta um innleggin, ef þörf krefur) og halda áfram með borunarferlið.
BTA borun er best notuð fyrir holur með þvermál á bilinu 20 mm til 630 mm, sérstaklega mjög djúpar holur eða efni sem framleiða ekki vel mótaðar spónar við vinnslu (svo sem ryðfríu stáli eða lágkolefnisstáli). Vegna hönnunar og stífleika getur BTA borun náð háum málmflutningi miðað við byssuboranir. Reyndar virkar það vel fyrir mikla skarpskyggni, en krefst meiri krafts en byssuboranir.
Getan er mismunandi eftir vélum og verkfærum, en ef þú ert að skoða djúpar holur með hlutfalli dýpt og þvermál allt að 100 og holuþvermál sem er meira en 20 mm, þá er BTA/STS borun frábær kostur. Það getur viðhaldið mikilli nákvæmni, með réttum búnaði, fyrir hlutföll dýpt og þvermál allt að 400.
BTA borun Ferli: Borun, borun og trepanning
BTA stendur fyrir Boring and Trepanning Association sem þróaði þetta djúpholuborunarkerfi. Það felur í sér eitt borrör þar sem háþrýstikælivökvi er borinn í gegnum hringlaga svæðið milli boraða holunnar og ytra þvermál rörsins. Flögurnar eru tæmdar í gegnum auðkenni rörsins. Borhausinn er skrúfaður á þetta borrör sem er mun sterkara miðað við nýrnalaga skaftið á byssubor, þess vegna er miklu meiri málmfjarlægingarhlutfall mögulegur. Þetta felur í sér notkun á þrýstihaus sem er í grundvallaratriðum háþrýstiþétting milli vinnustykkisins og borrunnar. BTA/STS borun er almennt notuð fyrir ф19 og hærri.
Þar sem flísaflutningurinn er innri þarf ekki v-laga gróp í skaftið, þannig að þversnið hans er alveg kringlótt og þetta veitir öllu kerfinu meiri stífni. BTA boranir eru notaðar í iðnaði eins og olíu og gasi, varnarmálum, stáli, flugvélum, geimferðum, vökvahólfum og krafti osfrv. Fyrir djúpholaboranir með stærri þvermál er BTA borun eini í boði sem veitir mikla framleiðni og nákvæmni.
Annað kerfi sem þróaðist frá BTA stakrörakerfi er Ejector borkerfið. Um er að ræða kerfi með tvíburum þar sem kælivökvanum er dælt í gegnum bilið á milli innra og ytra rörsins. Þetta útilokar notkun þrýstihauss og einfaldar kerfið. Þetta var fyrst og fremst kynnt til að setja upp hefðbundnar vélar til að gera djúpholaboranir.
Djúpholaborun getur verið leiðinlegt og erfitt ferli, en með réttum verkfærum og tækni þarf það ekki að vera það.
Hvað er „djúphola“ borun?
Þó að það sé engin skilgreind dýptarmæling á þeim tímapunkti sem gat verður "djúpt", er það almennt auðkennt við 10 sinnum þvermál borans (10XD) og meira.
Allt um flögurnar
Mest krefjandi þátturinn við að bora djúpar holur er skilvirk myndun flísa og rýming, sérstaklega í sveigjanlegum efnum. Flíspökkun er algengasti sökudólgurinn á bak við brot á verkfærum í þessu ferli.
Byrjað er á áhrifaríkri spónamyndun við fremstu brún, búa borframleiðendur til punktrúmfræði til að draga úr skurðkrafti og klippa efnið í viðráðanlega bita. Helst mun borpunkturinn ásamt viðeigandi skurðskilyrðum búa til litla, þétta bita - sem með djúpum, fáguðum röndum og nægum kælivökva - munu auðveldlega rýmast.
Kælivökvi ætti að vera nóg í þessum aðgerðum og keyra í hærri styrk til að hjálpa til við smurningu. Í sumum djúpholaaðgerðum er mælt með olíu.
Holu gæði
Annar þáttur í djúpholuborun er holugæðin. Sérstaklega getur beinlínis verið vandamál þar sem langar æfingar hafa tilhneigingu til að „flaka“, sérstaklega ef ýtt er óhóflega á fóðurhraða.
Að hafa trausta uppsetningu bæði í vinnuhaldi og verkfærahaldi, ásamt áreiðanlegum vélbúnaði, er mikilvægt til að draga úr úthlaupi (TIR) og tryggja beina holu og sammiðju.
Vökvaspennur henta fyrir HSS verkfæri og skreppahaldarar eru tilvalnir fyrir karbít. Óháð vali áhaldara, tryggðu að TIR sé í lágmarki.
Snúningsboraframleiðendur bæta venjulega auka framlegð við borana sína til að koma á stöðugleika á verkfærinu, hins vegar getur of mikil snerting við brúnirnar haft áhrif á yfirborðsfrágang og jafnvel unnið herða sum efni.
Nánast alltaf er mælt með tilraunaholum við djúpholaborun og virka sem leiðarvísir fyrir langa borun sem á eftir kemur. Stýrimaðurinn borar á ~2xD dýpi og ætti að vera framleiddur með auknum vikmörkum‒ sem tryggir aðeins stærra gat en helst innan holuvikmarks. (Dæmi um ø6,02 mm flugvél fyrir ø6 mm gat)
Horn fyrir borunarpunkt ætti einnig að vera stærra en eða jafnt og borpunkturinn sem á eftir kemur. Þetta tryggir að hornin frá langa borinu séu ekki tengd við efnið of snemma, sem gæti leitt til skelfilegrar bilunar.
3 algengar verkfæravalkostir fyrir djúpholaborun
Uppsetning verslunar þinnar og úrræði geta takmarkað möguleika þína á djúpholuborun. Við skulum skoða algengustu valkostina fyrir djúpholaverkfæri og grundvallarávinning þeirra og takmarkanir:
Háhraða snúningsbor úr stáli
Þessar borvélar geta verið með fleygboga-flautahönnun og húðun til að aðstoða við flísarýmingu og lengja endingu verkfæra.
Venjulega er mælt með gataborun umfram 5xD til að hjálpa til við að tæma flísarnar, veita holubeinleika og viðhalda sammiðju. Dýpt og fjöldi tófta miðast við þvermál borsins og vinnuefni. Gæta þarf varúðar til að koma í veg fyrir að spónar skolast aftur í holuna þegar göt er dregið inn og því ættu borar ekki að dragast að fullu út úr gatinu þegar goggað er.
Nauðsynlegt getur verið að bora í margar lengdir til að ná æskilegri holudýpt.
Gundrill (þar á meðal BTA og Ejector tegundir)
Þessar djúpholuborar eru með beinni rifu fyrir aukinn styrk og eru með kælivökva í gegnum verkfærið. Gundrills eru með stærsta úrval þvermáls og lengdar sem völ er á. Þó að stærri þvermál og lengdir krefjist sértækra véla til að keyra, geta smærri þvermál í raun starfað á myllum og jafnvel rennibekkjum.
Kostir Gundrills fyrir djúpholaborun
Stærsta úrval þvermál ø5mm ~ 700mm
Lengsta hlutfall lengdar og þvermáls sem til er, allt að 200xD
Duglegur í flestum efnum
Yfirburða holusammiðja og yfirborðsáferð
Fáanlegt í karbít-odda, solid karbít og vísitölu (BTA, Ejector) útgáfum, allt eftir þörfum og getu véla
Suma hluti er hægt að endurnýja
Karbít, kælivökva-í gegnum snúningsbor
Ef árangur er markmið þitt og verslunin þín er með áreiðanlega, örugga uppsetningu, þá er þetta hagkvæmasti kosturinn fyrir djúpholaborun. Borar í gegnum karbít, kælivökva keyra á ~50xD dýpi, án hnífa og með hraða 50-100% meiri en aðrir valkostir. Þessar borvélar eru húðaðar og með fáguðum flúrum til að bæta flísflæði.
Langar, karbítborar fæða inn í ~2xD stýrðar holur á litlum sem engum snúningshraða (undir 500 snúningum á mínútu) þar til borpunkturinn er alveg inni. Aðeins á þeim tíma er kælivökvi og snælda aukinn í ráðlagðan hraða og fóðrun. Hraði borans minnkar aftur þegar hún dregst aftur úr fullunnu holunni.
Kostir karbíts, kælivökva í gegnum snúningsboranir fyrir djúpholaborun
Tilvalið fyrir framleiðsluumhverfi
Stærðarsvið 2mm–16mm í þvermál og allt að 50xD lengdir sem venjuleg vara (lengri lengd fáanleg sem sérsniðin)
Hentar fyrir ISO efni: P, M, K, N, S, H, O
Frábær flísastýring
Slitin verkfæri geta verið endurnýjuð
Kerfisbundin nálgun við djúpholaborun
Sjálfvirk verkfæraskipti með löngum verkfærum fara fram með því að nota upptökutímarit og prismatískt verkfæraskipti.
Með litlum borþvermál er kælivökvinn borinn í gegnum fræspindlinn með kælivökvaþrýstingi upp á max. 200 bar. Með stærri borþvermál skiptir kælivökvamagnið sköpum.
Djúpholaborun er sérstaklega erfið með efnum eins og Inconel eða títan, vegna þess að vísitöluinnleggin verða fyrir miklu sliti. Þetta krefst þess að vélaframleiðandinn búi yfir alhliða sérfræðiþekkingu.
Þökk sé verkfæratímaritinu í vinnslustöðinni er hægt – án mikillar aukavinnu – að nota mismunandi borverkfæri á mismunandi stigum þegar unnið er á mjög djúpum holum.
Hægt er að gera hvaða holu sem er á hvaða stað sem er á skömmum tíma. Þetta veitir sveigjanleika til að framkvæma mismunandi vinnsluþrep í röð.
Grunnform innri vinnslu er borun. Í borunarskilmálum eru holur með þvermál á milli 0.2 og 500 mm og bordýpt sem er venjulega meiri en þrisvar sinnum þvermál almennt talin vera „djúp“ göt.
Sérstakar áskoranir kalla á sérstök verkfæri
Ævarandi áskoranirnar í tengslum við djúpholaborun eru hvernig á að koma kælandi smurefni á skurðbrúnina, hvernig á að fjarlægja spæni með jöfnum hraða og hvernig á að búa til beinustu mögulegu holuna. Með djúpholaborunaraðferðum samanstendur borhausinn við hlið raunverulegs aðalskurðarhlutans (aðallega einstakur skurðbrún eða sá sem samanstendur af skiptanlegum skurðarinnleggjum) af aukaskurðbrún og viðbótarstýrisræmum. Þetta fyrirkomulag tryggir að borkronan sé studd við vegg holunnar, sem eykur nákvæmni og auðveldar að miðja borann á meðan á ferlinu stendur. Stuðningurinn sem borinn veitir framleiðir einnig sléttandi áhrif, sem bætir yfirborðsgæði inni í holunni.
Mismunandi ferli
Djúpholaborunarferli er skipt í tvo meginflokka, eftir því hvort spón eru fjarlægð að utan eða innan. Ytri flísahreinsun tengist aðallega byssuborun og, sjaldnar, tvíhliða djúpholaborun, þar sem kælandi smurefni er borið inn í skurðbrúnina um inntaksgöt á boranum og flís/kæli smurefnisblandan er flutt í burtu meðfram V. -laga lengdarrauf í verkfærinu. Þetta ferli er venjulega notað til að bora þvermál á milli 0,5 og 40 mm. Annar valkostur, við borþvermál 16 mm og yfir, er BTA ferlið. Þetta er eitt af ferlunum þar sem flís/kæli smurefnisblandan er flutt í burtu innvortis. Kosturinn við ferla þar sem flísar eru fluttar burt innanhúss er að flísar sem fara út komast ekki lengur í snertingu við yfirborð holunnar og geta því ekki skemmt hana. Útkastarborar, sérstakt form af BTA bita, má nota í þvermál sem eru um það bil 25 mm og hærri miðað við tveggja pípa fyrirkomulag. Þessir borar eru með viðbótarúttak fyrir smurefni fyrir kæliefni í kringum brún borhaussins og hluti af smurolíu er borinn beint inn í innra rörið í gegnum hringstút. Þetta skapar undirþrýsting í fremri hluta borsins, sem flýtir fyrir að flís/kæli smurefnisblöndun sé fjarlægð.
Samþætt vinnsla
Með afar djúpum holum eða efnum þar sem vinnsla er erfið, krefst óhófleg slit á verkfærum oft að borað sé í áföngum með mismunandi lengdum en sama þvermáli. WFL MILLTURN vinnslustöðvar bjóða upp á afgerandi kosti að því er varðar þessa tegund vinnsluþrepa. Fyrir það fyrsta má geyma og geyma hin ýmsu borverkfæri sem notuð eru tilbúin í verkfæratímaritinu; þetta lágmarkar truflanir og handvirka ferla á sama tíma og staðsetningarnákvæmni er verulega bætt. Svo ekki sé minnst á þá staðreynd að ósvikin sexhliða djúpholavinnsla er aðeins hægt að framkvæma við eina klemmuaðgerð eða tvær að hámarki.
Sjálfvirk vinnustykkismæling og aðlögunarstýring
Vegna stórrar verkfæraútskots eru djúpboraðar holur háðar fráviki á miðju holu sem eykst með holudýptinni. Ekki er hægt að útrýma þessum vinnsluvillum að fullu, jafnvel þegar unnið er á MILLTURN vélum. Frávik holumiðju eru mæld með snjöllum mælingum í vinnslu eftir að djúpholaborun er lokið. Þetta er annað hvort framkvæmt með framlengdum mælinema eða með úthljóðsmælingu á veggþykkt, sem felur í sér að þykkt veggsins er mæld á ýmsum ummálsstöðum og reiknaður út miðja miðjuholið. Nýir klemmupunktar eru síðan framleiddir á vinnustykkinu sammiðja við gallaða djúpboruðu holuna með snúningsfræsingu. Þetta gerir kleift að framkvæma allar síðari vinnsluferla með mjög nánu formi og staðsetningarþoli gagnvart djúpu boruðu holunni. Kostirnir eru augljósir. Uppsetningartími styttist gífurlega og öll frágangur vegna aflögunar sem stafar af
Verksmiðjan okkar
Dezhou Guanlu Precision Machinery Co., Ltd er stofnað árið 2011, aðalstarfsemi þess er framleiðsla: Byssuborvél, djúphola borvél, BTA djúphola borunarvél, djúphola skífunarbrúnunarvélar, djúphola slípunarvélar og verkfæri. Verksmiðjan okkar hafði um 50 starfsmenn, 10 tæknifræðingar, 15000 fermetrar verkstæði.

Algengar spurningar
Sp.: Hvað er djúpholaaðferð?
Sp.: Til hvers er djúpholaborun notuð?
Sp.: Hvers konar bor er notað fyrir djúpar holur?
Það fer eftir dýpt og þvermál holunnar sem þarf að bora, BTA verkfærið mun samanstanda af holu borröri sem það festir við snittan vísitöluhaus. BTA borun hefur skilvirkt þvermál sem er {{0}}mm (0.80″-8.00″) og getur náð allt að 400mm dýpi (16.00) ″).
Sp.: Hvernig vel ég góða borvél?
Sp.: Hver ætti kælivökvaþrýstingurinn að vera á byssuborvél?
Sp.: Hvaða stærð borvél er gagnlegust?
Sp.: Væri hraði eða tog betra fyrir boranir?
Sp.: Hvað gerir bor öflugri?
Sp.: Hverjar eru þrjár gerðir af borunaraðferðum?
Sp.: Hverjar eru þrjár gerðir af borvélum?
Sp.: Hvað er djúphola borvél?
Sp.: Hverjir eru flokkar borvéla?
Sp.: Hverjar eru fjórar helstu tegundir borunar?
Sp.: Hvaða gerðir af borum eru þekktar sem djúpholaboranir?
Sp.: Hverjar eru mismunandi gerðir af djúpborun?
Djúpholaborun með einum vör. Meginreglan um djúpholaborun með einni vör. ...
BTA djúpholaborun. Meginregla BTA djúpholaborunaraðferðarinnar. ...
Djúpholaborun útkastara. Aðferðarregla fyrir djúpholuborun með ejector.
Sp.: Hverjar eru aðferðir við djúpholaborun?
Klassískt djúpholaborunarferli eru einvaraborun, STS-borun og útkastarborun. Þessir ferlar eru allir byggðir á ósamhverfri verkfærahönnun og eru að mestu mismunandi hvað varðar framboð á kæli smurefni og í að fjarlægja blöndu af kæli smurefni og flís (swarf).
Sp.: Hver er algengasta borvélin?
Sp.: Hvaða tegund af borvél notar smiður?
Sp.: Hverjar eru tvær algengustu tegundir borunaraðferða?
Sp.: Hverjar eru þær sex 6 aðgerðir sem venjulega eru gerðar á borvélum?
Sem einn af leiðandi framleiðendum og birgjum djúpholaverkfæra í Kína, fögnum við þér hjartanlega velkomin í heildsölu ódýr djúpholaverkfæri til sölu hér frá verksmiðju okkar. Allar sérsniðnar vörur eru með hágæða og samkeppnishæf verð.
